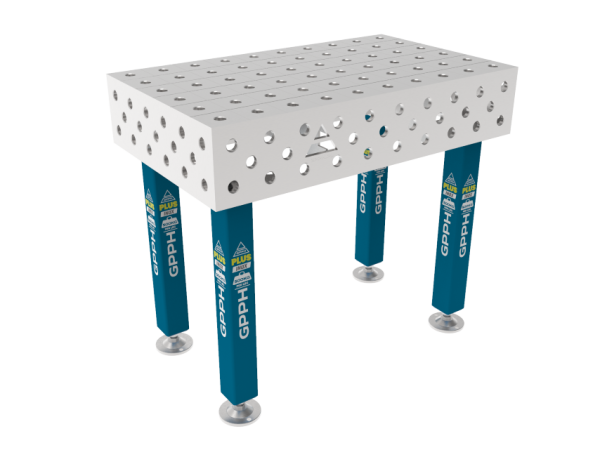
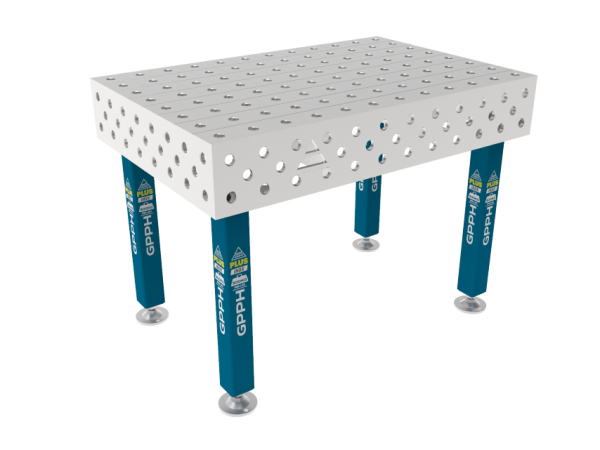
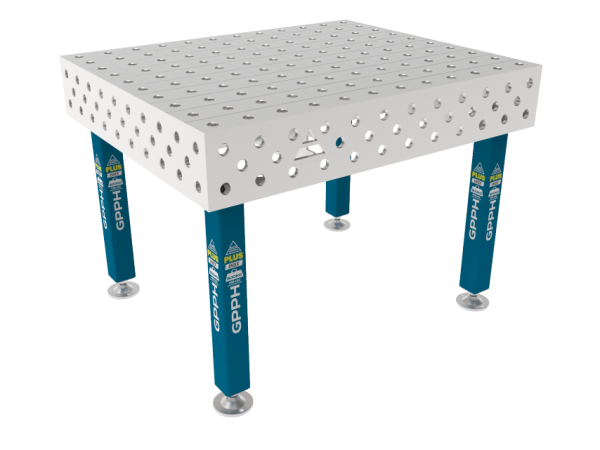
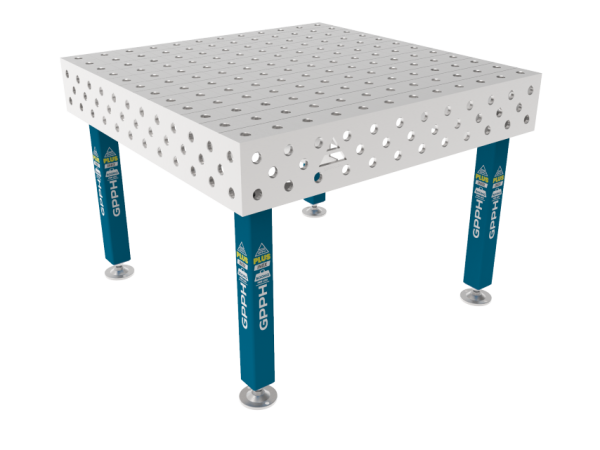
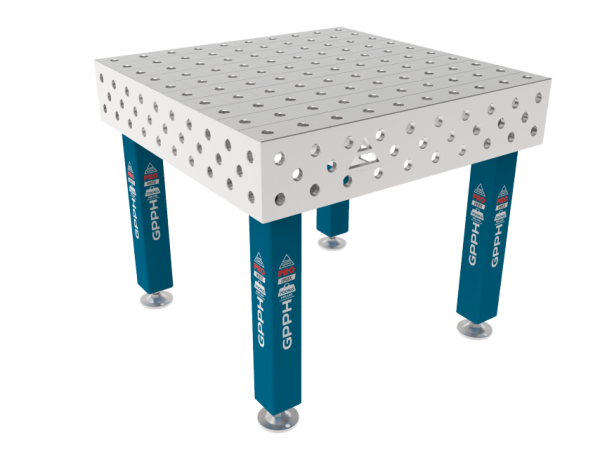
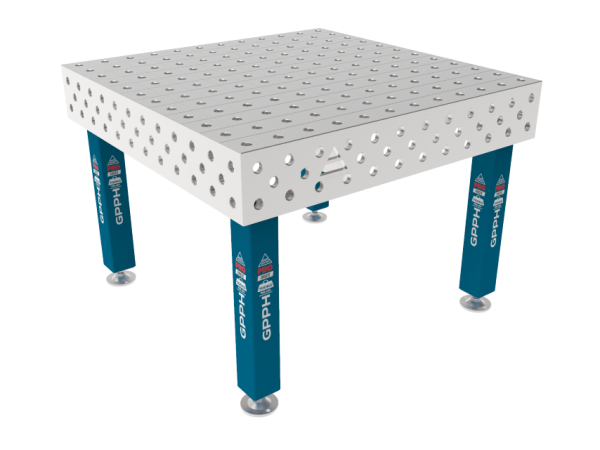
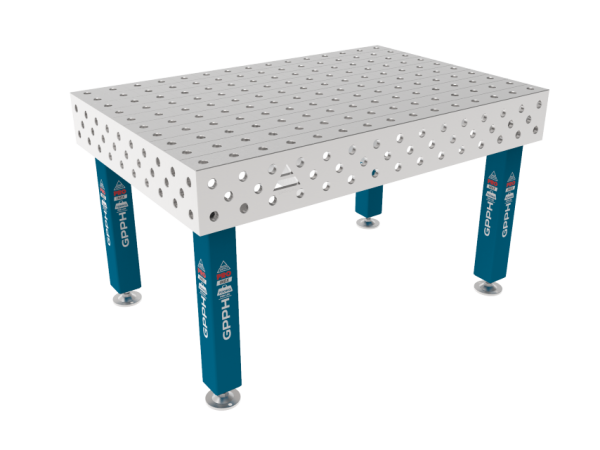
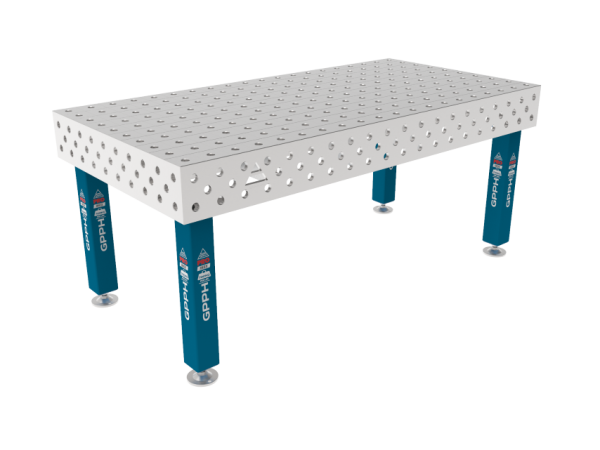
Tradycyjne stoły spawalnicze – precyzyjna baza do spawania i montażu
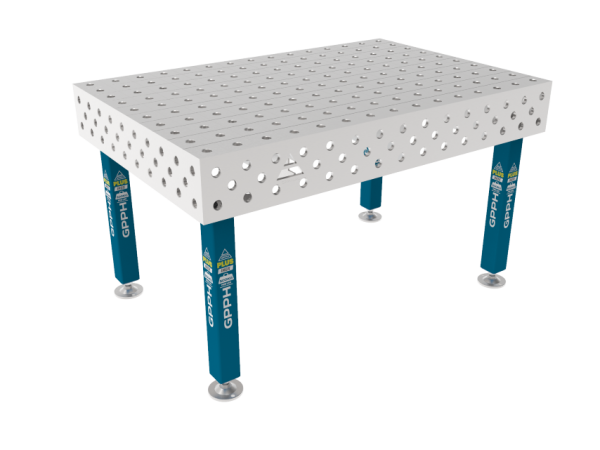
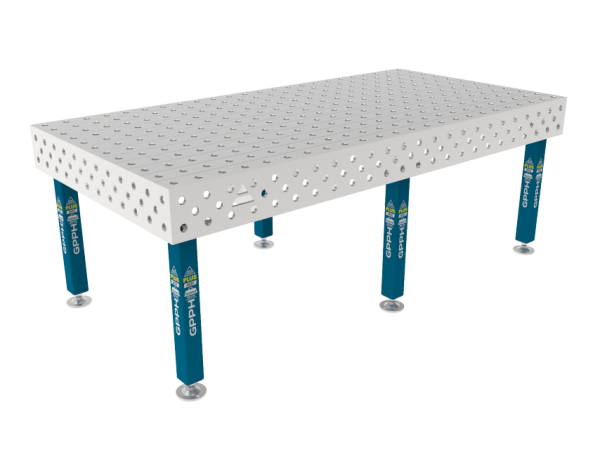
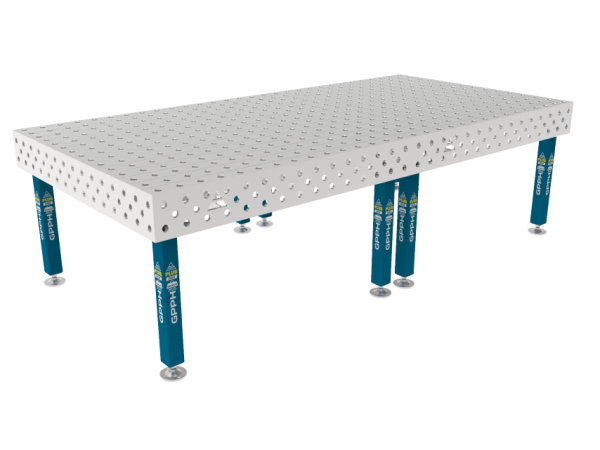
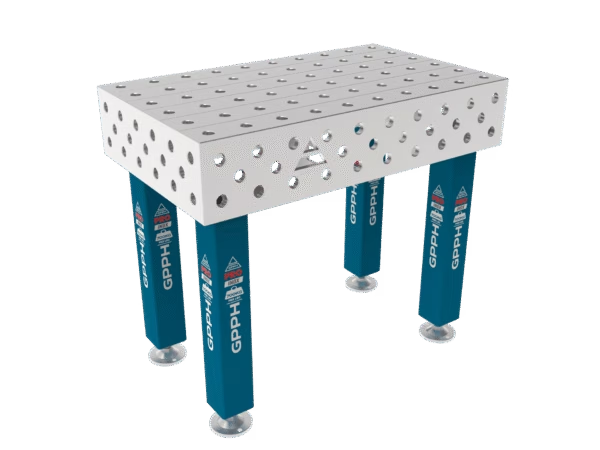
Tradycyjne stoły spawalnicze GPPH zapewniają stabilną powierzchnię do precyzyjnego pozycjonowania i mocowania detali, pomagając zachować wymiary oraz geometrię wykonywanych konstrukcji. Dostępność systemów otworów Ø16 i Ø28 pozwala dobrać konfigurację stanowiska zarówno do precyzyjnych prac z mniejszymi elementami, jak i większych konstrukcji spawanych.
Dlaczego tradycyjny stół spawalniczy ułatwia zachowanie geometrii konstrukcji?
Stabilna powierzchnia robocza oraz system otworów montażowych pozwalają ustawić, unieruchomić i kontrolować położenie elementów jeszcze przed rozpoczęciem spawania. W szerszej kategorii stołów spawalniczych GPPH dostępne są konstrukcje przeznaczone do różnych zastosowań, natomiast modele tradycyjne tworzą stałą bazę do pozycjonowania detali za pomocą odpowiednich narzędzi mocujących.
Ma to znaczenie szczególnie przy wykonywaniu powtarzalnych konstrukcji, gdzie kolejne elementy powinny znajdować się w tych samych pozycjach. System otworów umożliwia odtworzenie ustawienia ograniczników, kątowników czy zacisków, dzięki czemu przygotowanie kolejnego detalu może wymagać mniej ręcznego mierzenia i ustawiania.
Tradycyjne stoły spawalnicze GPPH występują w systemach Ø16 i Ø28 oraz w różnych wariantach siatki otworów. Pozwala to dopasować powierzchnię roboczą do charakteru wykonywanych konstrukcji, używanych narzędzi i oczekiwanej swobody konfiguracji stanowiska.
Konstrukcja tradycyjnych stołów spawalniczych – stal S355J2+N i system otworów
Blaty tradycyjnych stołów spawalniczych GPPH wykonywane są ze stali konstrukcyjnej S355J2+N, a poszczególne serie różnią się między innymi grubością blatu i konstrukcją dostosowaną do określonych zastosowań. Przykładem są stoły spawalnicze PRO oraz stoły spawalnicze PLUS, które pozwalają dobrać parametry stanowiska do charakteru wykonywanych prac.
Frezowane i fazowane otwory montażowe umożliwiają wykorzystanie narzędzi do pozycjonowania oraz mocowania elementów. Otwory znajdują się również w bocznych ścianach stołu, dzięki czemu narzędzia można instalować nie tylko na powierzchni blatu, ale również z boku stanowiska. Ułatwia to mocowanie elementów przestrzennych i pracę z detalami wychodzącymi poza powierzchnię roboczą.
Systemy Ø16 i Ø28 oraz różne warianty siatek otworów pozwalają dobrać konfigurację do rodzaju wykonywanych prac. Zamiast traktować liczbę otworów wyłącznie jako parametr techniczny, warto spojrzeć na nią przez pryzmat późniejszego rozmieszczania zacisków, ograniczników, kątowników i pozostałych narzędzi.
GPPH radzi: Przy wyborze tradycyjnego stołu spawalniczego nie kieruj się wyłącznie wymiarami blatu. Porównaj również jego grubość i płaskość, nośność konstrukcji, system Ø16 lub Ø28 oraz kompatybilność z narzędziami, ponieważ parametry te bezpośrednio wpływają na możliwości późniejszej konfiguracji stanowiska.
Jak wybrać odpowiedni tradycyjny stół spawalniczy?
Tradycyjny stół spawalniczy należy dobierać przede wszystkim według wielkości obrabianych konstrukcji, wymaganej płaskości i nośności, systemu otworów Ø16 lub Ø28 oraz narzędzi, które będą wykorzystywane na stanowisku. Sam większy blat nie zawsze oznacza lepszy wybór – istotne jest dopasowanie całej konfiguracji do rzeczywistego sposobu pracy.
W pierwszej kolejności warto określić typowe gabaryty spawanych elementów. Powierzchnia robocza powinna zapewniać miejsce nie tylko na sam detal, lecz również na jego podparcie, pozycjonowanie i zamocowanie. Przy seryjnym wykonywaniu podobnych konstrukcji szczególnego znaczenia nabiera możliwość szybkiego odtworzenia ustawienia narzędzi.
Kolejnym kryterium jest konstrukcja stołu. Grubość i płaskość blatu oraz nośność należy zestawić z masą wykonywanych elementów i intensywnością użytkowania stanowiska. Właśnie dlatego GPPH oferuje kilka serii tradycyjnych stołów spawalniczych przeznaczonych do różnych zakresów pracy.
System Ø16 – gdy liczy się elastyczne pozycjonowanie mniejszych elementów
System Ø16 wykorzystuje otwory montażowe o średnicy 16mm i pozwala tworzyć stanowisko z kompatybilnymi narzędziami mocującymi oraz pozycjonującymi. Przy wyborze warto uwzględnić również wariant siatki otworów, ponieważ wpływa on na dostępne pozycje montażowe podczas ustawiania detalu.
System Ø28 – do konfiguracji stanowiska z narzędziami Ø28
System Ø28 wykorzystuje otwory o średnicy 28mm i współpracuje z przeznaczonymi do niego narzędziami mocującymi. Jeżeli w warsztacie wykorzystywany jest już konkretny system oprzyrządowania, kompatybilność narzędzi powinna być jednym z pierwszych kryteriów podczas wyboru kolejnego stołu.
Powierzchnia robocza do spawania – jak dobrać rozmiar blatu?
Rozmiar blatu spawalniczego najlepiej dopasować do typowych gabarytów wykonywanych konstrukcji, pozostawiając przestrzeń potrzebną do ich podparcia i zamocowania. Zbyt mała powierzchnia może ograniczać możliwości ustawienia detalu, natomiast większy stół wymaga odpowiedniej przestrzeni w warsztacie i nie zawsze jest konieczny przy niewielkich elementach.
Przy planowaniu stanowiska warto uwzględnić również dostęp operatora do konstrukcji z różnych stron. Stół nie funkcjonuje w oderwaniu od otoczenia – przestrzeń wokół powierzchni roboczej wpływa na możliwość obsługi zacisków, wykonywania pomiarów oraz wygodnego prowadzenia prac spawalniczych i montażowych.
W przypadku powtarzalnej produkcji znaczenie ma również sposób rozmieszczenia narzędzi na blacie. Odpowiednio skonfigurowana powierzchnia robocza pozwala stworzyć stały układ bazowania detali i ograniczyć czas potrzebny na przygotowanie kolejnych elementów.
Narzędzia do stołu spawalniczego – jak zbudować funkcjonalne stanowisko?
Stół spawalniczy wykorzystuje pełnię swoich możliwości dopiero w połączeniu z kompatybilnymi narzędziami do stołów spawalniczych. Otwory Ø16 lub Ø28 tworzą bazę montażową, na której można rozmieszczać elementy wyposażenia zgodnie z geometrią aktualnie wykonywanej konstrukcji.
Zaciski pomagają unieruchomić detal, natomiast ograniczniki i kątowniki mogą służyć do ustalania jego pozycji względem blatu i pozostałych elementów. Przy pracach powtarzalnych raz przygotowany układ może stać się punktem odniesienia dla kolejnych konstrukcji, ograniczając konieczność ponownego wyznaczania każdej pozycji od początku.
Dobierając wyposażenie, należy zachować zgodność z systemem otworów stołu. Gotowe zestawy narzędzi spawalniczych mogą ułatwić skompletowanie wyposażenia stanowiska, natomiast przy indywidualnej konfiguracji można dobierać poszczególne narzędzia zgodnie z rodzajem wykonywanych konstrukcji. Decyzję o wyborze systemu Ø16 lub Ø28 warto więc podejmować z uwzględnieniem obecnego oraz planowanego wyposażenia warsztatu.
Systemy Ø16 i Ø28, różne warianty siatek otworów oraz możliwość mocowania narzędzi na blacie i bocznych ścianach pozwalają skonfigurować stanowisko zgodnie z charakterem wykonywanych konstrukcji. Dobierz tradycyjny stół spawalniczy GPPH do gabarytów detali, wymaganych parametrów blatu i systemu narzędzi używanego w warsztacie.
Najczęściej zadawane pytania
Jaki system stołu spawalniczego wybrać – Ø16 czy Ø28?
Wybór zależy od wykonywanych konstrukcji i używanych narzędzi – oba systemy wymagają kompatybilnego wyposażenia mocującego.
Na co zwrócić uwagę przy wyborze tradycyjnego stołu spawalniczego?
Kluczowe są rozmiar, grubość i płaskość blatu, nośność, system otworów oraz zgodność z używanymi narzędziami.
Do czego służą otwory w bocznych ścianach stołu spawalniczego?
Otwory boczne zwiększają możliwości mocowania narzędzi i pomagają pozycjonować elementy również poza powierzchnią blatu.

 Polski
 Čeština
 English (UK)
 English
 English (Australia)
 English (South Africa)
 English (New Zealand)
 Deutsch
 Deutsch (Österreich)
 Deutsch (Schweiz)
 Español
 Español de Costa Rica
 Español de Guatemala
 Español de Puerto Rico
 Español de Chile
 Español de Uruguay
 Español de República Dominicana
 Español de Perú
 Español de Colombia
 Español de Ecuador
 Español de Argentina
 Español de México
 Español de Venezuela
 Italiano
 Nederlands
 Français
 Français de Belgique
 Français (Algérie)
 Svenska
 Slovenščina
 Slovenčina
 Suomi
 Norsk bokmål
 Português
 Português do Brasil
 Dansk
 Eesti
 Lietuvių kalba
 Latviešu valoda
 Magyar
 Română
 Türkçe
 Ελληνικά
 Українська
 Bahasa Indonesia
 Български
 Hrvatski
 Српски језик