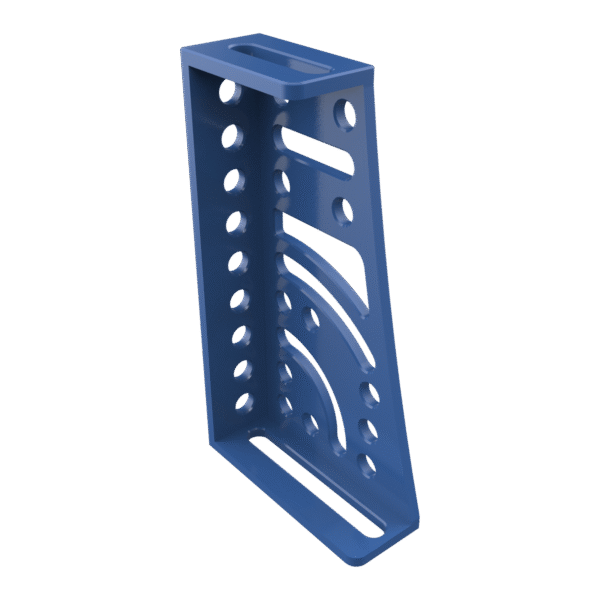
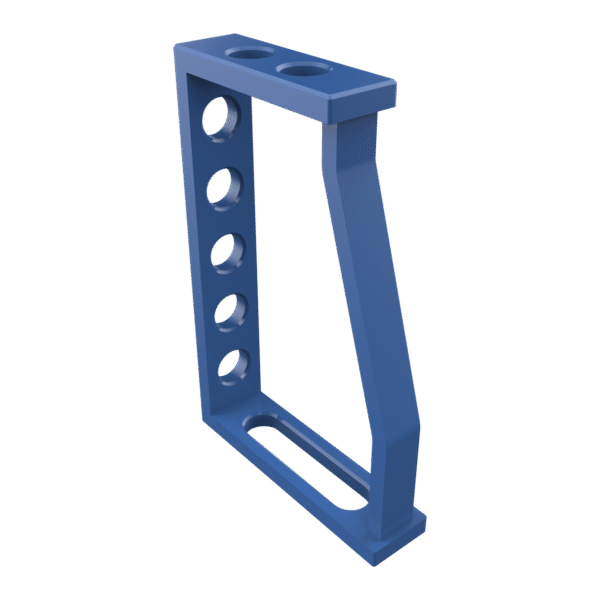
Narzędzia do stołów spawalniczych – precyzyjne mocowanie i pozycjonowanie detali
Narzędzia do stołów spawalniczych GPPH pozwalają precyzyjnie pozycjonować, mocować i stabilizować detale, dzięki czemu łatwiej zachować wymiary, kąty oraz powtarzalność konstrukcji podczas spawania i montażu. Rozwiązania do systemów Ø16 i Ø28 sprawdzają się zarówno przy tworzeniu prostych układów mocujących, jak i bardziej rozbudowanych konfiguracji stanowiska.
Jak narzędzia do stołów spawalniczych wpływają na precyzję pracy?
Odpowiednio rozmieszczone narzędzia mocujące tworzą punkty bazowe dla obrabianych elementów, dzięki czemu detal można ustawić w określonej pozycji i ustabilizować przed rozpoczęciem spawania. Przy wykonywaniu kolejnych identycznych konstrukcji przygotowany układ można wykorzystać ponownie, ograniczając konieczność każdorazowego ustawiania elementów od początku.
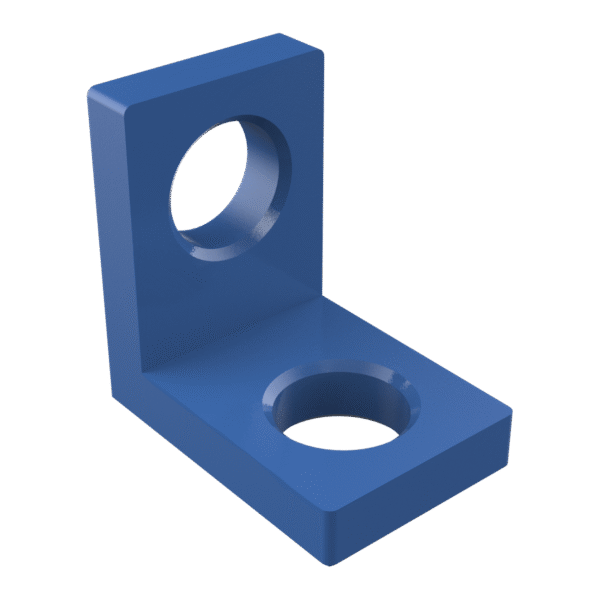
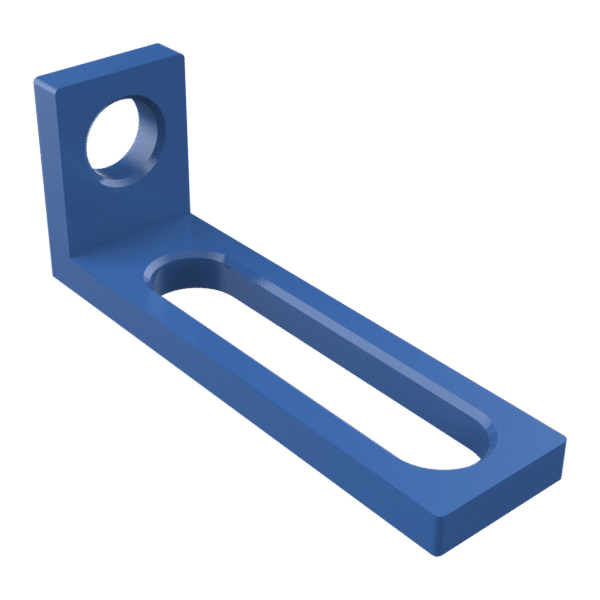
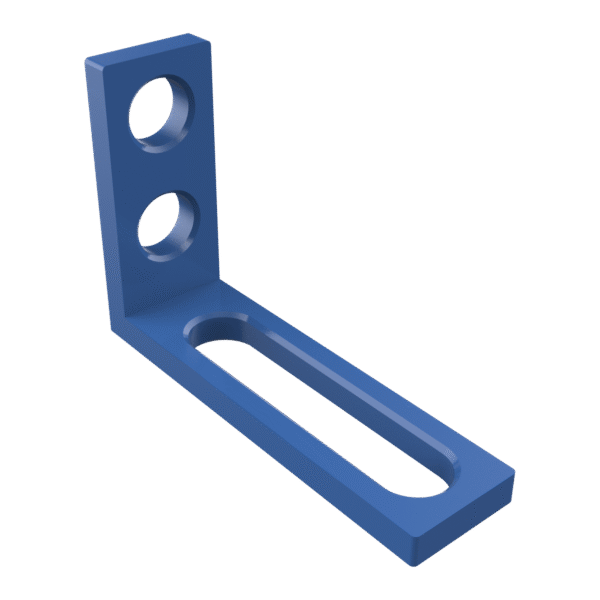
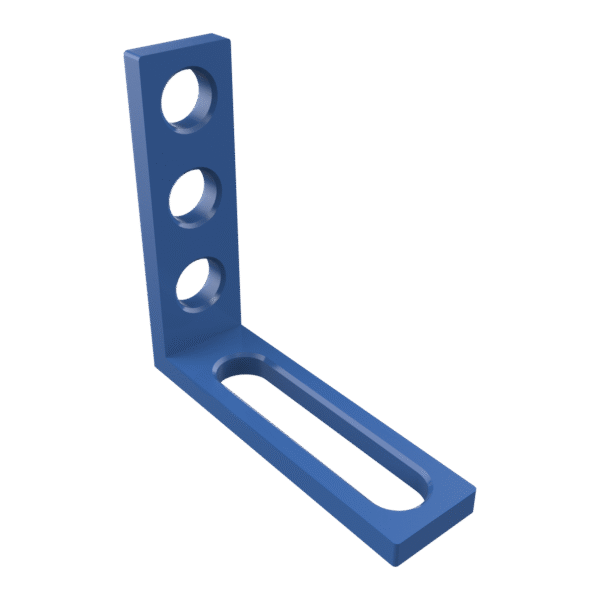
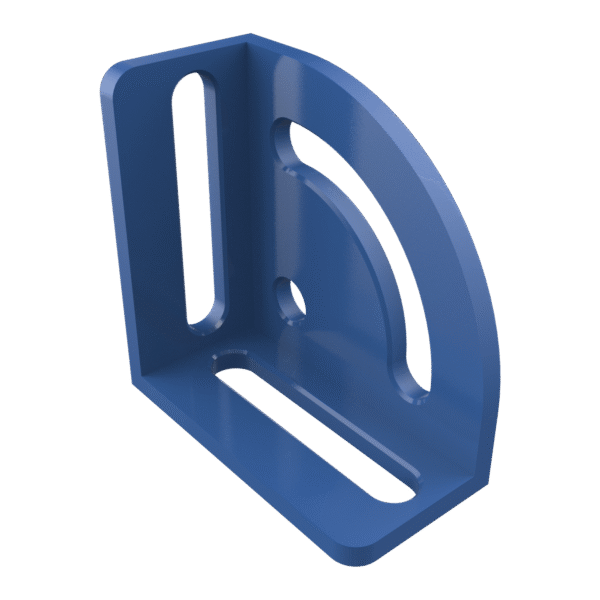
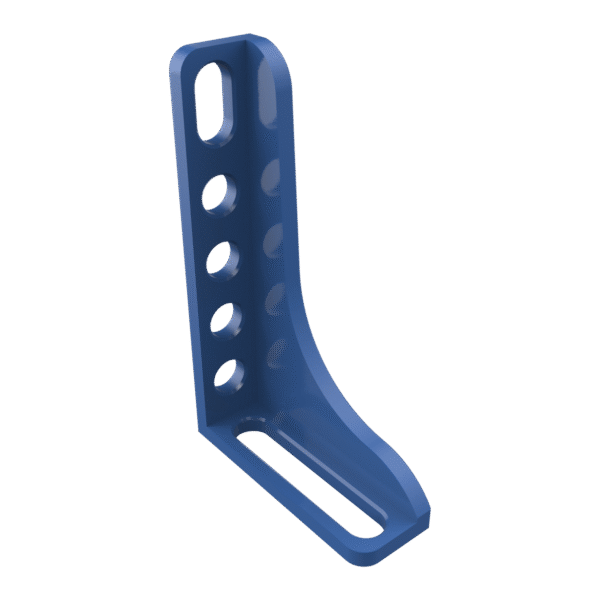
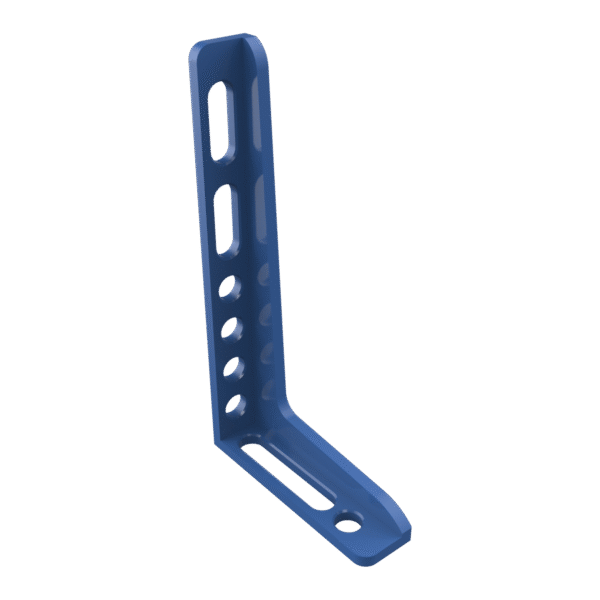
Znaczenie ma również możliwość kontrolowania położenia kilku części względem siebie. Kątowniki, ograniczniki, zaciski, trzpienie czy pryzmy pełnią różne funkcje, ale wspólnie pozwalają zbudować układ dopasowany do geometrii konstrukcji. Narzędzia do stołów spawalniczych wspierają dzięki temu zarówno pojedyncze prace montażowe, jak i zadania wymagające zachowania powtarzalności kolejnych detali.
Konstrukcja narzędzi i współpraca z systemami Ø16 oraz Ø28
Narzędzia GPPH wykonywane są ze stali węglowej i projektowane do współpracy z systemami otworów Ø16 lub Ø28. Dobranie właściwego systemu ma bezpośrednie znaczenie dla kompatybilności narzędzia ze stołem oraz sposobu budowania stanowiska do spawania i montażu.
Otwory w blacie i ścianach bocznych stołu tworzą bazę do rozmieszczania wyposażenia w różnych pozycjach. Pozwala to mocować detale bezpośrednio na powierzchni roboczej, ustalać ich położenie względem krawędzi oraz tworzyć konfiguracje przestrzenne.
GPPH radzi: Narzędzia do stołu spawalniczego dobieraj przede wszystkim do systemu otworów Ø16 lub Ø28 oraz rodzaju wykonywanych konstrukcji. Przy pracy powtarzalnej warto budować stałe układy bazowania z ograniczników, kątowników i zacisków – skraca to ustawianie kolejnych detali i ułatwia zachowanie tej samej geometrii.
Jak dobrać narzędzia do stołu spawalniczego?
Narzędzia do stołu spawalniczego dobieraj według systemu otworów, geometrii obrabianych elementów oraz sposobu ich mocowania. Innego wyposażenia wymaga ustalenie płaskiego detalu na blacie, a innego budowa przestrzennej konstrukcji, mocowanie profili czy pozycjonowanie rur.
Podstawą jest zgodność ze stołem. Narzędzia przeznaczone do systemu Ø16 powinny współpracować z odpowiednim systemem otworów, podobnie jak wyposażenie Ø28. Następnie warto określić, czy potrzebne jest przede wszystkim bazowanie, ustawianie kąta, dociskanie elementu, mocowanie elementów okrągłych czy budowa konstrukcji w kilku płaszczyznach.
Zamiast kompletować wyposażenie wyłącznie na podstawie liczby narzędzi, lepiej przeanalizować typowe zadania wykonywane na stanowisku. Pozwala to zbudować zestaw, w którym poszczególne elementy mają konkretne zastosowanie podczas przygotowania konstrukcji do spawania.
Płaskie narzędzia spawalnicze do bazowania elementów
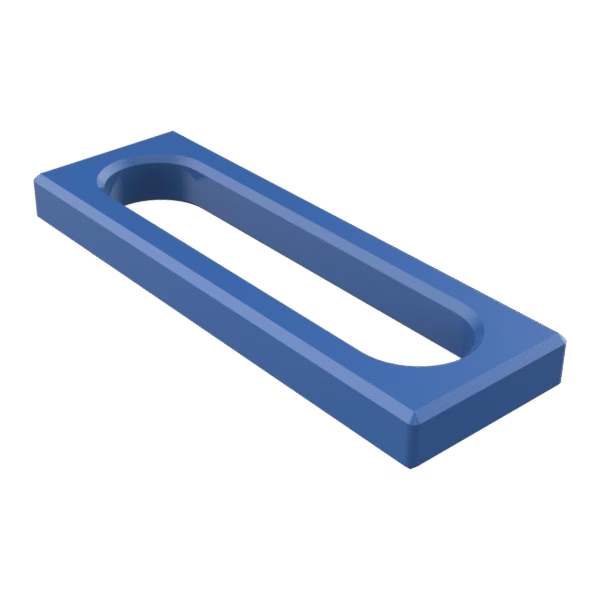
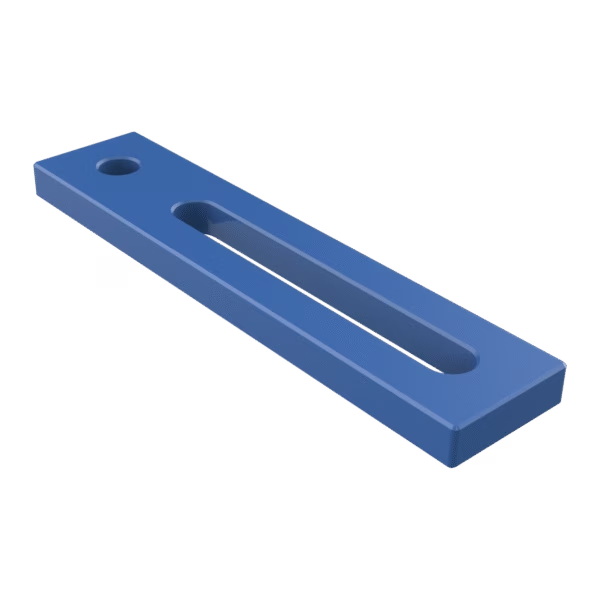
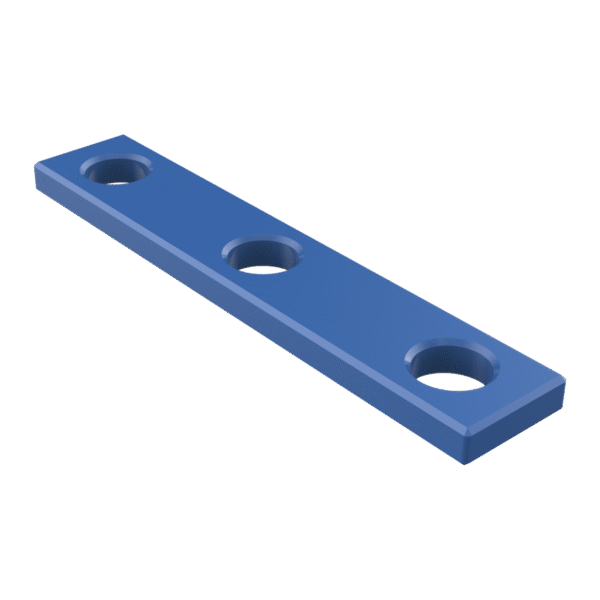
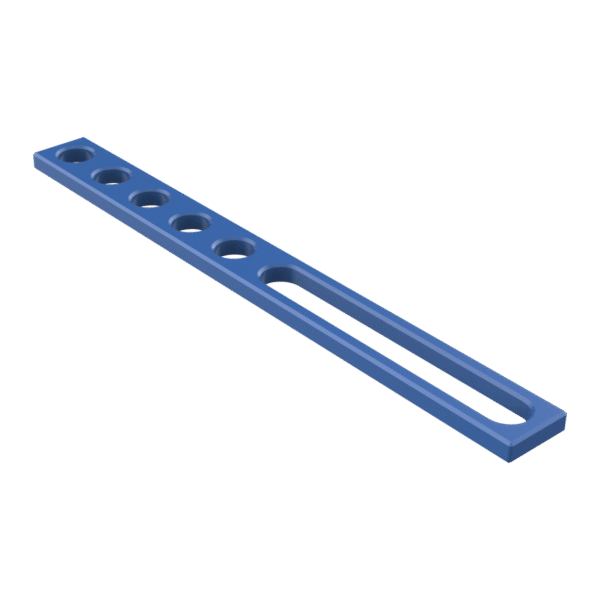
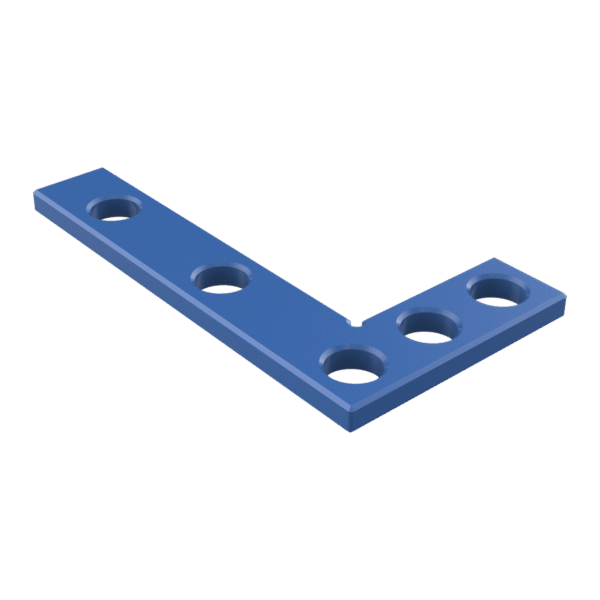
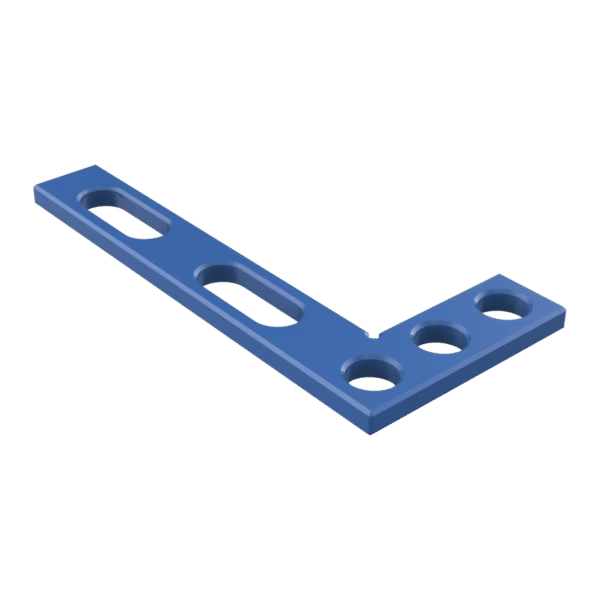
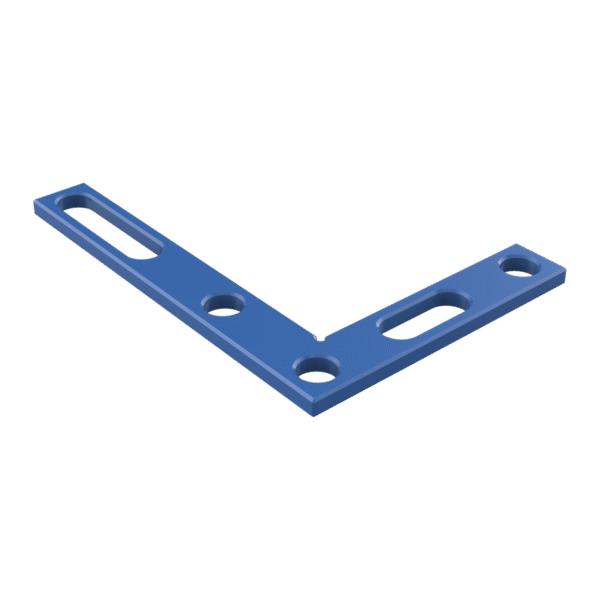
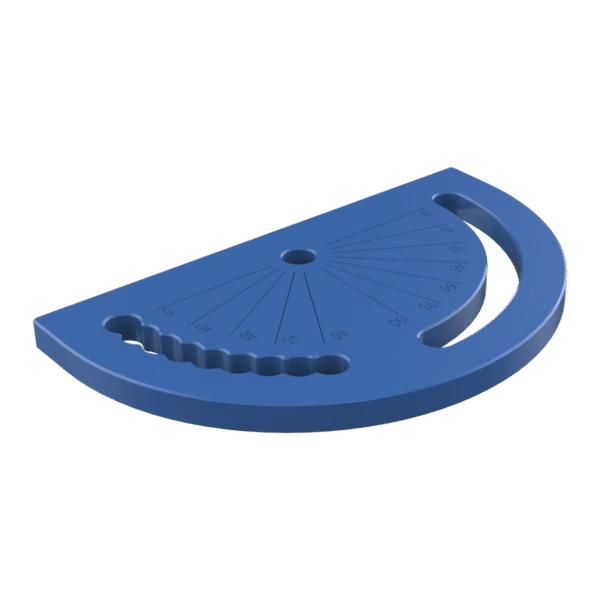
Płaskie elementy wyposażenia pomagają tworzyć punkty odniesienia bezpośrednio na powierzchni roboczej stołu. Odpowiednio rozmieszczone płaskie narzędzia spawalnicze można wykorzystać podczas pozycjonowania detali i budowania układów bazujących dostosowanych do kształtu wykonywanej konstrukcji.
Rozwiązania płaskie sprawdzają się szczególnie wtedy, gdy większość elementów konstrukcji ustawiana jest względem powierzchni blatu. Możliwość zmiany położenia narzędzi pozwala przebudować stanowisko pod kolejne zadanie bez konieczności tworzenia osobnego oprzyrządowania dla każdej konstrukcji.
Przestrzenne narzędzia spawalnicze do rozbudowanych konstrukcji
Przy elementach ustawianych w kilku płaszczyznach potrzebne są punkty bazowania wykraczające poza samą powierzchnię blatu. Przestrzenne narzędzia spawalnicze pozwalają rozbudować konfigurację stanowiska i pozycjonować elementy w układach przestrzennych.
Możliwość budowania punktów mocowania ponad powierzchnią roboczą jest istotna między innymi podczas składania ram, profili oraz innych konstrukcji, których elementy nie znajdują się w jednej płaszczyźnie. Stanowisko może być dzięki temu konfigurowane odpowiednio do geometrii aktualnie wykonywanego detalu.
Zaciski spawalnicze – stabilizacja detalu przed spawaniem
Zaciski odpowiadają za docisk i utrzymanie elementu w ustalonej pozycji, ograniczając jego przemieszczanie podczas przygotowania oraz łączenia konstrukcji. Odpowiedni punkt i kierunek docisku pozwalają wykorzystać wcześniej ustawione ograniczniki lub kątowniki jako bazę dla detalu.
Dobierając zaciski spawalnicze, warto uwzględnić kształt i gabaryty mocowanego elementu oraz miejsce, z którego powinien zostać wywierany docisk. Zacisk nie powinien utrudniać dostępu do obszaru spawania ani kolidować z pozostałymi elementami oprzyrządowania.
Przy pracy powtarzalnej połączenie punktów bazowych z odpowiednio ustawionymi zaciskami pozwala przygotować układ, do którego trafiają kolejne detale. Zmniejsza to liczbę czynności związanych z ponownym ustalaniem pozycji każdego elementu.
Trzpienie i piny – szybkie ustalanie pozycji narzędzi
Trzpienie i piny umożliwiają osadzanie oraz łączenie elementów oprzyrządowania z systemem otworów stołu. W praktyce stanowią istotny element konfiguracji, ponieważ pozwalają mocować pozostałe narzędzia w wybranych punktach powierzchni roboczej.
Dobierając trzpienie i piny, należy przede wszystkim zachować zgodność z systemem stołu oraz elementami, które mają zostać zamocowane. Odpowiednio skonfigurowane połączenie pomaga utrzymać narzędzie w zaplanowanej pozycji podczas przygotowania konstrukcji.
Przy częstych zmianach konfiguracji stanowiska sposób mocowania ma wpływ również na organizację pracy. Możliwość przenoszenia narzędzi pomiędzy kolejnymi otworami pozwala przebudować układ roboczy zgodnie z wymaganiami następnego detalu.
Pryzmy spawalnicze – pozycjonowanie rur i elementów okrągłych
Pryzmy ułatwiają stabilne pozycjonowanie elementów o powierzchniach okrągłych, które trudniej oprzeć i ustalić za pomocą płaskiego ogranicznika. Punkt podparcia dopasowany do geometrii detalu pomaga kontrolować położenie rur i innych elementów cylindrycznych przed rozpoczęciem spawania.
Odpowiednio ustawione pryzmy spawalnicze mogą współpracować z zaciskami oraz pozostałymi elementami bazującymi. Pozwala to jednocześnie ustalić położenie detalu i zabezpieczyć go przed przesunięciem.
Przy wykonywaniu powtarzalnych elementów układ pryzm może zostać rozmieszczony w stałych punktach stołu. Kolejne detale trafiają wtedy do wcześniej przygotowanych miejsc bazowych, co ułatwia odtworzenie ustawienia konstrukcji.
Jak budować powtarzalne układy mocowania?
Powtarzalny układ mocowania powinien opierać się na stałych punktach bazowych, które określają pozycję detalu, oraz punktach docisku odpowiadających za jego stabilizację. Najpierw warto ustalić powierzchnie i krawędzie odniesienia, a dopiero później rozmieścić zaciski.
Przy produkcji kolejnych identycznych elementów największą korzyścią jest możliwość zachowania przygotowanej konfiguracji lub jej szybkiego odtworzenia. Ograniczniki i kątowniki wyznaczają pozycję, trzpienie oraz piny odpowiadają za mocowanie oprzyrządowania, a zaciski stabilizują obrabiany element.
Taki sposób organizacji stanowiska ogranicza konieczność rozpoczynania każdego montażu od ponownego wyznaczania wszystkich pozycji. Operator może skupić się na prawidłowym umieszczeniu elementów w przygotowanym układzie i kontroli kluczowych wymiarów konstrukcji.
Narzędzia do systemu Ø16 czy Ø28 – który wariant wybrać?
System narzędzi należy dobrać do systemu otworów zastosowanego w stole spawalniczym – wyposażenie Ø16 i Ø28 powinno być kompletowane z zachowaniem kompatybilności całego stanowiska. Jeżeli stół jest już używany w warsztacie, jego system jest pierwszym kryterium podczas wyboru kolejnych narzędzi.
Przy planowaniu nowego stanowiska warto spojrzeć szerzej niż na pojedynczy zacisk lub kątownik. Wybór systemu wpływa na późniejsze możliwości rozbudowy wyposażenia, dlatego warto uwzględnić typowe konstrukcje, sposób ich bazowania oraz narzędzia, które mogą być potrzebne wraz ze wzrostem zakresu wykonywanych prac.
Znaczenie ma także możliwość wykorzystania posiadanego już wyposażenia. Zachowanie jednego systemu w obrębie stanowiska upraszcza dobór kolejnych elementów i pozwala rozwijać konfigurację bez tworzenia kilku niezależnych zestawów oprzyrządowania.
Jak połączyć narzędzia ze stołem spawalniczym w jedno stanowisko?
Narzędzia mocujące przynoszą największą korzyść wtedy, gdy ich układ odpowiada geometrii detalu oraz możliwościom powierzchni roboczej. Rozmieszczenie otworów w stole wyznacza punkty montażowe, a odpowiednio dobrane narzędzia pozwalają wykorzystać je do bazowania, podparcia i docisku konstrukcji.
Przy kompletowaniu nowego stanowiska warto zacząć od wyboru odpowiedniego spośród dostępnych stołów spawalniczych, a następnie dobrać kompatybilny system narzędzi. W istniejącym stanowisku kolejność jest odwrotna – wyposażenie należy dopasować do systemu Ø16 lub Ø28 zastosowanego już w blacie.
Dobrze zaplanowany zestaw nie musi składać się z dużej liczby przypadkowych elementów. Większe znaczenie ma możliwość wykorzystania poszczególnych narzędzi w różnych konfiguracjach i ich wzajemna współpraca podczas pozycjonowania oraz mocowania konstrukcji.
Narzędzia do stołów spawalniczych GPPH umożliwiają budowanie układów mocowania w systemach Ø16 i Ø28 oraz dopasowanie stanowiska do geometrii wykonywanych konstrukcji. Dobierz zaciski, elementy bazujące, trzpienie, piny, pryzmy i pozostałe wyposażenie do swojego stołu oraz rodzaju wykonywanych prac.
Najczęściej zadawane pytania
Jak dobrać narzędzia do stołu spawalniczego?
Narzędzia dobieraj do systemu Ø16 lub Ø28, geometrii detali oraz sposobu ich bazowania, pozycjonowania i mocowania.
Czy narzędzia Ø16 i Ø28 można stosować zamiennie?
Nie, narzędzia należy dobierać zgodnie z systemem otworów stołu oraz kompatybilnością poszczególnych elementów wyposażenia.
Jakie narzędzia warto mieć przy stole spawalniczym?
Podstawę stanowią elementy do bazowania i mocowania, takie jak ograniczniki, kątowniki, zaciski, trzpienie, piny oraz pryzmy.

 Polski
 Čeština
 English (UK)
 English
 English (Australia)
 English (South Africa)
 English (New Zealand)
 Deutsch
 Deutsch (Österreich)
 Deutsch (Schweiz)
 Español
 Español de Costa Rica
 Español de Guatemala
 Español de Puerto Rico
 Español de Chile
 Español de Uruguay
 Español de República Dominicana
 Español de Perú
 Español de Colombia
 Español de Ecuador
 Español de Argentina
 Español de México
 Español de Venezuela
 Italiano
 Nederlands
 Français
 Français de Belgique
 Français (Algérie)
 Svenska
 Slovenščina
 Slovenčina
 Suomi
 Norsk bokmål
 Português
 Português do Brasil
 Dansk
 Eesti
 Lietuvių kalba
 Latviešu valoda
 Magyar
 Română
 Türkçe
 Ελληνικά
 Українська
 Bahasa Indonesia
 Български
 Hrvatski
 Српски језик